


Зварювання оптоволокнає критично важливим технічним процесом у побудові сучасної мережі зв'язку. Незалежно від того, чи йдеться про підведення кабелів до центру обробки даних, модернізацію телекомунікаційної інфраструктури чи розширення корпоративної мережі, освоєння правильногометоди зрощування волоконє істотним. Детальне розуміння всіх аспектівзрощування оптоволоконного кабелюдопомагає підібрати відповідний метод зрощування та забезпечити якість конструкції.
Що таке оптоволоконне зрощування? Навіщо це нам потрібно?
Оптоволокнозрощенняце постійне з'єднання двох оптичних волокон, в т.чзварювання методом оплавленняімеханічне зрощення. Мета полягає в тому, щоб оптичні сигнали могли передаватись між волокнами з мінімальними втратами. У практичних застосуваннях,зварювання оптичного волокнав основному використовується в таких сценаріях:
Розширення мережі є найпоширенішою вимогою. Якщо одна довжина волокна не може відповідати вимогам щодо відстані передачі, необхідно з’єднати кілька волоконтехніки зрощування. Стандартні волоконно-оптичні продукти зазвичай постачаються в одній-котушці довжиною 2-4 кілометри, тоді як фактичне розгортання мережі вимагає охоплення більшої відстані.
Також потрібен ремонт несправностізрощування оптоволоконного кабелютехнології. Під час використання,волоконно-оптичні кабеліможе зламатися через пошкодження конструкції, стихійні лиха або старіння. Черезтехнологія зрощування, комунікації можна швидко відновити. Порівняно з повторним-розгортанням цілого кабелю,зварювання волокон на місці-дозволяє значно скоротити час і витрати на ремонт.
Розгалуження та розщеплення мережі стають все більш важливими в сучасних мережевих архітектурах. За допомогою таких пристроїв, як оптичні розгалужувачі, одне магістральне волокно може розгалужуватися на кілька під{1}}маршрутів, досягаючи покриття мережі від-до-багато точок. Ця програма особливо поширена в проектах FTTH (Fiber to the Home).
Підключення обладнання також є важливим сценарієм застосуваннязрощування оптоволокна. Волоконно-оптичне обладнання, таке як комутатори, маршрутизатори та патч-панелі ODF, з’єднується з магістральними кабелями за допомогою роз’ємів або патч-кордів.
Зрощення оптоволокнаякість безпосередньо впливає на продуктивність мережі. Такі параметри, як внесені втрати та зворотні втрати в точках з’єднання, впливають на ослаблення сигналу та якість передачі. Біднийзрощенняможе навіть призвести до перерв у спілкуванні.
Зварювання проти механічного зрощування: як вибрати?
Зварювання оптоволокнав основному поділяється на дві категорії:зварювання методом оплавленняімеханічне зрощення, які суттєво відрізняються принципом дії, продуктивністю, вартістю та сценаріями застосування.
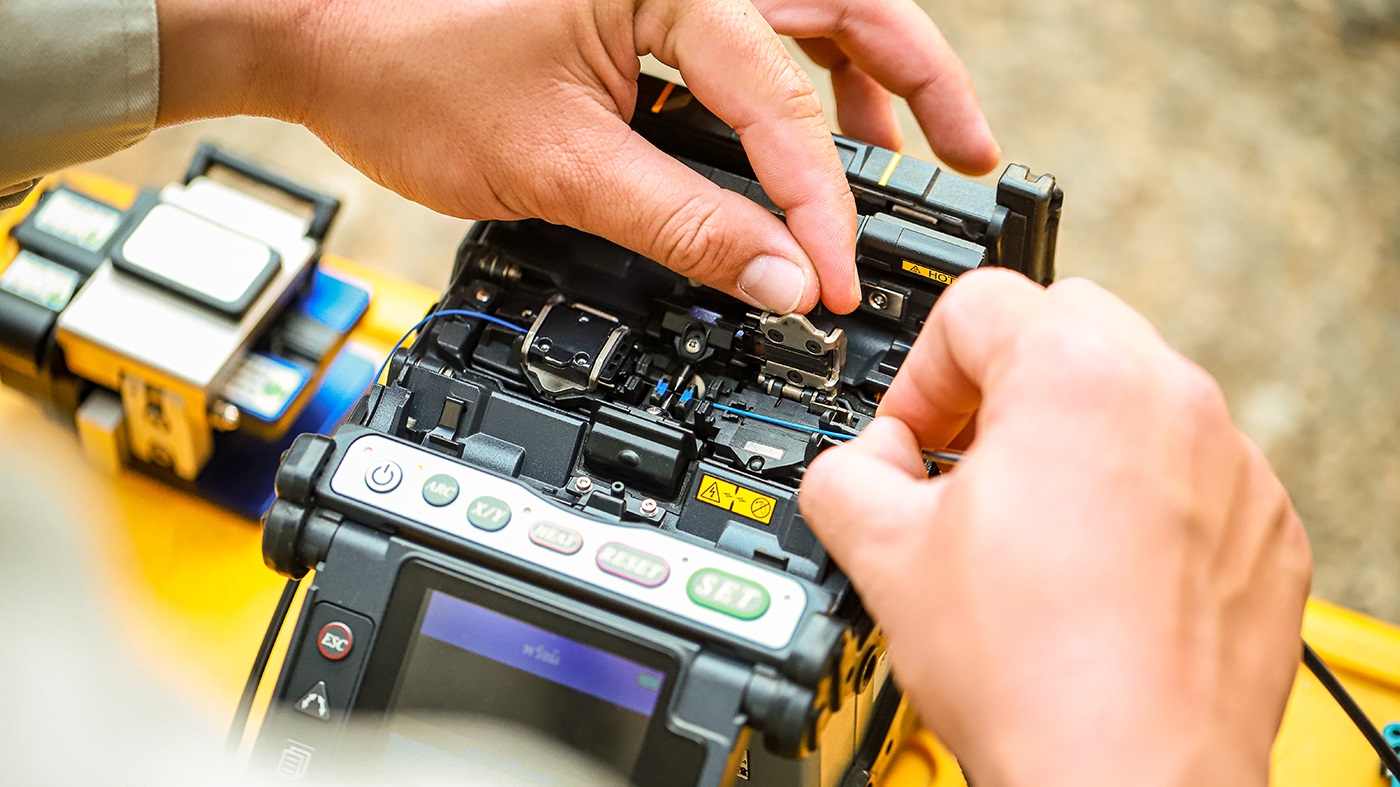
Зварювання оплавленнямТехнологія в основному працює шляхом нагрівання торців двох волокон до температури їх плавлення (приблизно 2000 градусів) і злиття їх разом. Сучаснийзварювальні апаративикористовуйте електричний дуговий розряд для створення високих температур і забезпечення точного вирівнювання серцевини за допомогою систем прецизійного вирівнювання. Точка з’єднання після зварювання оплавленням є майже невід’ємною частиною вихідного волокна, із внесеними втратами зазвичай нижче 0,05 дБ і зворотними втратами, що досягають понад -60 дБ, що робить його найкращим за продуктивністюметод зрощуваннянаразі доступні.
Механічне зрощеннявикористовує механічні засоби для фіксації двох волокон, приводячи їх торці до точного вирівнювання. Точка з’єднання фіксує волокна через спеціальні V-канавки або прецизійні муфти та використовує індекс-відповідний гель для зменшення відбиття світла на межі розділу. Цей метод не потребує нагрівання та відносно простий у експлуатації, але продуктивність дещо поступається зварюванню оплавленням із типовими внесеними втратами між 0,1–0,3 дБ.
Таблиця порівняння продуктивності
|
Елемент порівняння |
Зварювання методом оплавлення |
Механічне зрощення |
|
Втрата вставки |
0,02-0,05 дБ |
0,1-0,3 дБ |
|
Повернення втрати |
>60 дБ |
40-50 дБ |
|
Міцність з'єднання |
Equivalent to original fiber (can withstand >1N тягнути) |
Нижня (потрібна захист) |
|
Початкова вартість |
Високий (сплайсер $7000-$70 000) |
Низький (роз'єми $1-$15) |
|
Вартість-зварювання |
Низький (витратні матеріали<$1) |
Вище ($2-$15 за роз'єм) |
|
Час роботи |
1-3 хвилини кожен |
30 секунд-1 хвилина кожен |
|
Технічні вимоги |
Професійне навчання |
Відносно простий |
|
Довговічність |
Відмінно (тривале-користування) |
Справедлива (вимагає періодичної перевірки) |
|
Повторюваність |
Не знімається |
Деякі види знімні |
Рекомендації щодо вибору:
Для постійних установок, таких як магістральні мережі, центри обробки даних і сценарії-передачі на великі відстані,зварювання методом оплавленняє кращим рішенням. Незважаючи на високі початкові інвестиції в обладнання, точки з’єднання оплавленням є стабільними, мають низькі втрати, тривалий термін служби та нижчі загальні довгострокові-вартості. Особливо в застосуваннях одномодового-волокна перевага низьких-втрат зварювання оплавленням є більш помітною.
У сценаріях тимчасового застосуваннямеханічне зрощеннямає переваги. Наприклад, під час польового тестування, тимчасового налаштування мережі та швидкого усунення несправностей,механічне зрощенняшвидко працює та підходить для-невеликих робіт.
Для невеликих-бюджетних проектів, якщо кількістьточки з’єднаннямаленький,механічне зрощенняможна прийняти, щоб уникнути високих витрат на придбання aзварювальний апарат.
У застосуваннях багатомодового волокна через більший діаметр серцевини (50/62,5 мкм) вимоги до точності вирівнювання відносно нижчі, імеханічне зрощеннятакож можна досягти гарних результатів, що робить його-вибором для оптимізації витрат.
Перелік інструментів для зрощування волоконно-оптичних кабелів
Основне обладнання для зварювання зварюванням:
Зварювальний апарат для оптоволокна: виберіть одножильний або стрічковий зварювальний апарат відповідно до потреб проекту, переконавшись, що калібрування обладнання є дійсним, а акумулятор достатньо
Сколювач оптоволокна: високо{0}}точні сколювачі можуть забезпечити площинність торцевої- поверхні в межах 0,5 градуса, що є необхідною умовою для зварювання з низькими-втратами
Нагрівач рукавів із захистом від термоусадки: Використовується для механічного захисту точок з’єднання; деякі зварювальні апарати мають вбудовану-функцію нагріву
Оптичний рефлектометр у часовій області (OTDR): Використовується для перевірки якості з’єднання та визначення місць пошкодження; необхідне обладнання для приймання якості
Вимірювач оптичної потужності та джерело світла: Використовується для тестування внесених втрат для перевірки ефективності точки з’єднання
Спеціальні інструменти для механічного зрощування:
Механічні з'єднувачі
Оптоволоконний знімач: Використовується для зняття шарів волокнистого покриття
Інструменти для чищення оптоволокна: Включаючи папір без ворсу, ізопропіловий спирт, спеціальні чистячі ручки
Візуальний локатор несправностей (червона світлова ручка): Використовується для перевірки безперервності волокна та ідентифікації сердечника
Допоміжні інструменти та матеріали:
Стриппер і ножиці: Використовується для зачистки зовнішніх оболонок кабелю та ослаблених труб
Фрезерні або діагональні плоскогубці: Елементи міцності технологічного кабелю
Затвори для з’єднання волокон або з’єднувальні коробки: захистіть точки з’єднання та забезпечте фіксацію кабелю
Термоусадочні манжети: Різні розміри для захисту точки з’єднання
Засоби для очищення волокна: папір без ворсу, ізопропіловий спирт, балончики зі стисненим повітрям
Рекомендації щодо конфігурації команди:
Невеликі проекти (менше 100 точок з’єднання) зазвичай вимагають 1 кваліфікованого оператора; середні проекти (100-500 точок з’єднання) рекомендують команду з 2-3 осіб; великі проекти потребують кількох робочих груп відповідно до графіка та навантаження.

Стандартна робоча процедура для зварювання оптоволокна
Стандартизована робоча процедура є ключем до забезпечення стабільної якості зварювання.
Крок 1: Зачистка кабелю та ідентифікація оптоволокна
Зніміть зовнішню оболонку кабелю в попередньо визначеному місці з’єднання, зазвичай для роботи потрібно 1,5-2 метри провисання. Використовуючи спеціалізовані інструменти для зачистки, ретельно контролюйте силу, щоб не пошкодити внутрішні волокна. Для броньованих кабелів спочатку зніміть сталеву стрічку або сталевий дріт, потім обробіть внутрішню оболонку.
Відріжте елементи міцності кабелю та зафіксуйте їх у відповідних положеннях у з’єднувальному затичку. Очистіть наповнювач або сухий порошок усередині кабелю за допомогою безворсового паперу з петролейним ефіром або спеціальним очисником.
Виймаючи пучок волокон із вільної трубки, будьте обережні, щоб уникнути надмірного згинання. Перевірте порядковий номер кожного волокна відповідно до колірного спектру або маркування волокна, використовуйте етикетковий папір для позначення та переконайтеся, що правильна відповідність волокнам іншого кінця кабелю. У складних проектах використання ручки з червоним світлом або візуального локатора несправності для ідентифікації сердечника може запобігти неправильному підключенню.
Крок 2: Підготовка торця-волокна
Видаліть приблизно 50-80 сантиметрів волокна з вільної трубки, а приблизно на відстані 5-6 сантиметрів від кінця використовуйте знімачі, щоб обережно видалити шар покриття (діаметр шару покриття зазвичай становить 250 мкм; після зняття діаметр оголеного волокна становить 125 мкм). Лезо знімача має бути перпендикулярно до осі волокна з рівномірною силою, щоб уникнути пошкодження скловолокна.
Використовуйте безворсовий папір, змочений ізопропіловим спиртом, щоб протерти оголену частину волокна 2-3 рази в одному напрямку, видаляючи поверхневий жир і мікропил. Не витирайте вперед і назад і не дозволяйте голому волокну торкатися будь-якої поверхні предмета. Після очищення відразурозщепити волокнощоб зменшити забруднення повітря пилом.
Помістіть очищене волокно в V-канавки ножа, переконавшись, що оголена частина волокна простягається в лезо приблизно на 10-16 мм. Швидко завершітьрозщепленнядію. Якістьрозколотийторець має бути гладким і рівним, із торцевим-кутом<0.5°, without cracks, chips, or burrs.
Крок 3: Операція зварювання волокон
Увімкнітьзварювальний апарат, переконайтеся, що обладнання завершило попередній нагрів і правильнопрограма для зварюваннявибрано. Попередньо закріпіть захист від термоусадкирукавна одне волокно, позиціонуючирукавпринаймні на 10 сантиметрів від місця з’єднання.
Помістіть два волокна в ліву та праву V-канавкизварювальний апаратвідповідно, торці волокон простягаються у відповідні позиції затискачів, як правило, на 10-12 мм з обох боків від центральної лінії затискачів. Закрийте вітрозахисну кришку і запустіть автоматзварювання методом оплавленняпрограма. Зварювальний апарат виконає вирівнювання серцевини, очищувальну розрядку, перед-інспекцію з’єднання, розрядку з’єднання (високо{2}}температурне плавлення та сплавлення торців волокон) і оцінку якості з’єднання.
Весь автоматпроцес синтезузаймає 10-30 секунд. Післязлиттязавершено, перевірте оцінене значення втрат, яке відображається сплайсером; має бути одномодове-волокно<0.05dB, multimode fiber should be <0.1dB. Observe the splice point image; the зрощенняплоща має бути гладкою та безперервною, без бульбашок, зміщень або шийок.
Крок 4: Захист точки з’єднання
Якщоякість зварюванняприйнятно, відкрийте вітрозахисну кришку, вийміть волокно зі зварювального пристрою, перемістіть попередньо-різьбовий термоусадковий захиструкавдо центральної позиціїточка з’єднання, з точкою з’єднання в центрірукав.
Розмістітьрукавне волокнов обігрівач; температура нагрівання зазвичай становить 100-120 градусів протягом приблизно 30-60 секунд. Під час нагріваннятермоусадочний рукавстиснеться та щільно огорне волокно, а внутрішній термо{0}}клей розплавиться та затвердіє, забезпечуючи механічну міцність і водонепроникний захист дляточка з’єднання.
Після завершення нагрівання вийміть волокно і почекайте 10-20 секунд для охолодження. Перевірте, читермоусадочний рукавстягнувся рівномірно без бульбашок або тріщин. Кваліфікованийзахисний рукавмає повністю покривати оголену ділянку волокна, причому обидва кінці щільно прилягають до шару покриття.
Крок 5: Намотування та фіксація волокна
Котушказрощене волокно onto the coiling tray in the splice closure. When coiling, follow minimum bend radius requirements: single-mode fiber bend radius should be >30mm, multimode fiber should be >50 мм. Намотування повинно бути природним і плавним, уникаючи перетину, скручування або надмірного натягу.
Використовуйте кабельні стяжки або фіксуючі затискачі, щоб закріпити намотане волокно на лотку для намотування, щоб волокно не послабилося через вібрацію або рух. Зверніть особливу увагу наточка з’єднаннясекцію, помістивши її у фіксуючий паз лотка для намотування, щоб уникнути напруги.
Нарешті, зафіксуйте елементи міцності кабелю у відповідних положеннях закриття з’єднання, закріпіть закриття та заповніть протокол з’єднання. Прикріпіть ідентифікаційний код на зовнішній стороні з’єднання, зазначивши дату з’єднання, кількість волокон та іншу інформацію.
Заходи безпеки при зварюванні оптоволокна
Небезпека фрагментів волокна та утилізація
Оптоволоконна різкавиробляє крихітні осколки скла діаметром лише 125 мікрон, які можуть пробити шкіру, і їх важко виявити та видалити. Завжди виконуйте різання через спеціалізований ящик для різання або збірник відпрацьованого волокна. Не торкайтеся місця зрізу руками та не тріть очі.
Небезпека лазерного випромінювання
Присутність під час тестування та обслуговування. Лазери, що використовуються вволоконно-оптичний зв'язок, особливо інфрачервоні лазери 1550 нм, невидимі. Ніколи не дивіться безпосередньо на торці волокон і не спостерігайте за освітленими торцями волокон через збільшувальне скло. Перед тестуванням переконайтеся, що джерело світла вимкнено. Використовуйте вимірювач оптичної потужності, щоб підтвердити «темне волокно», а не оцінювати безперервність шляху світла неозброєним оком.
Хімічні небезпеки
В основному з засобів для чищення та матеріалів для наповнення кабелю. Ізопропіловий спирт легкозаймистий і летючий; використовувати в добре-провітрюваних середовищах і уникати контакту з відкритим вогнем. Кабельні наповнювачі повинні уникати контакту зі шкірою; після роботи ретельно вимити руки.
Електробезпека
Особливо важливо при використаннізварювальні апарати. Сплайсери використовують високу напругу для створення електричної дуги; не торкайтеся деталей електродів під час зварювання. Регулярно перевіряйте роботу ізоляції обладнання, переконавшись, що шнури живлення та дроти заземлення не пошкоджені. Примітка. Не використовуйте зварювальні апарати в дощову погоду або у вологому середовищі.

Одно-модовий чи багатомодовий: як вибрати для з’єднання волокон?
Вибір відповідного типу волокна є основоюзрощування оптоволокнапланування проекту. Одно-режимовий та багаторежимнийоптичні волокнамають чіткі відмінності у фізичній структурі, характеристиках продуктивності та сценаріях застосування.
Структурні відмінності:
Одномодове-волокно має діаметр серцевини приблизно 8-10 мікрон, що забезпечує лише один режим передачі світлової хвилі з діаметром оболонки 125 мікрон. Багатомодове волокно має діаметр серцевини 50 або 62,5 мікрон і може передавати кілька мод світлових хвиль. Ця структурна відмінність визначає фундаментальну відмінність продуктивності між ними.
Порівняння продуктивності трансмісії:
Оскільки одномодове-волокно передає лише один режим, немає модальної дисперсії, тому пропускна здатність передачі практично необмежена та може підтримувати передачу 40G, 100G або навіть більшу швидкість. Відстань передачі може досягати десятків і навіть сотень кілометрів без ретрансляторів. Одномодове-волокно зазвичай використовує лазери з довжиною хвилі 1310 нм або 1550 нм.
Багатомодове волокно має модальну дисперсію, що обмежує пропускну здатність і відстань передачі. Багатомодове волокно класу OM3{9}} має максимальну відстань передачі приблизно 300 метрів на швидкості 10G; OM4 може досягати 550 метрів. Багатомодове волокно зазвичай використовує світлодіоди з довжиною хвилі 850 нм або 1300 нм або лазери VCSEL, які коштують дешевше, ніж лазери, що використовуються в одномодових системах.
Вартість:
Багатомодовийоптоволоконний кабельсама по собі коштує так само, як одномодове-волокно, але відповідні оптичні модулі (приймачі) значно дешевші, ніж одномодові-системи, пропонуючи економічні переваги в застосуваннях на короткі-відстані. Наприклад, багатомодовий оптичний модуль SFP+ може коштувати 40-70 доларів США, тоді як аналогічний одномодовий-модуль може коштувати 110-210 доларів США. Однак у застосуваннях на великій відстані одномодові системи не потребують ретрансляторного обладнання, що робить комплексні витрати фактично нижчими.
FAQ
Які відмінності між багатомодовими волокнами OM3/OM4/OM5?
|
Тип |
Діаметр сердечника |
Пропускна здатність 850 нм |
Відстань 10G |
Відстань 40G |
|
OM3 |
50μm |
2000 МГц·км |
300m |
100m |
|
OM4 |
50μm |
4700 МГц·км |
550m |
150m |
|
OM5 |
50μm |
4700 МГц·км |
550m |
440 м (SWDM) |
Як часто потрібно калібрувати зварювальний апарат?
Графік регулярного технічного обслуговування:
Заміна електродів: 2000-3000 жил (або коли втрати постійно перевищують стандарти)
Очищення V-канавок: щодня перед початком роботи
Калібрування двигуна: щорічно або за запитом
Заводське калібрування: кожні 3 роки або 50 000 ядер
Щоденний огляд: Perform test splices with standard fiber; if loss >0,1 дБ, потрібне обслуговування.
Чому оптоволокно світиться червоним кольором, але не має сигналу?
Червоне світло (650 нм) використовується лише для тестування безперервності сердечника і не відповідає нормальній довжині хвилі зв’язку (1310/1550 нм). Серед можливих причин: забруднення торцевої поверхні, втрата мікрозгину або невідповідність типу роз’єму.